
- Sicherheitsventil mit doppelter Wirkung (Druck/Vakuum) mit DIN 50 Anschluss
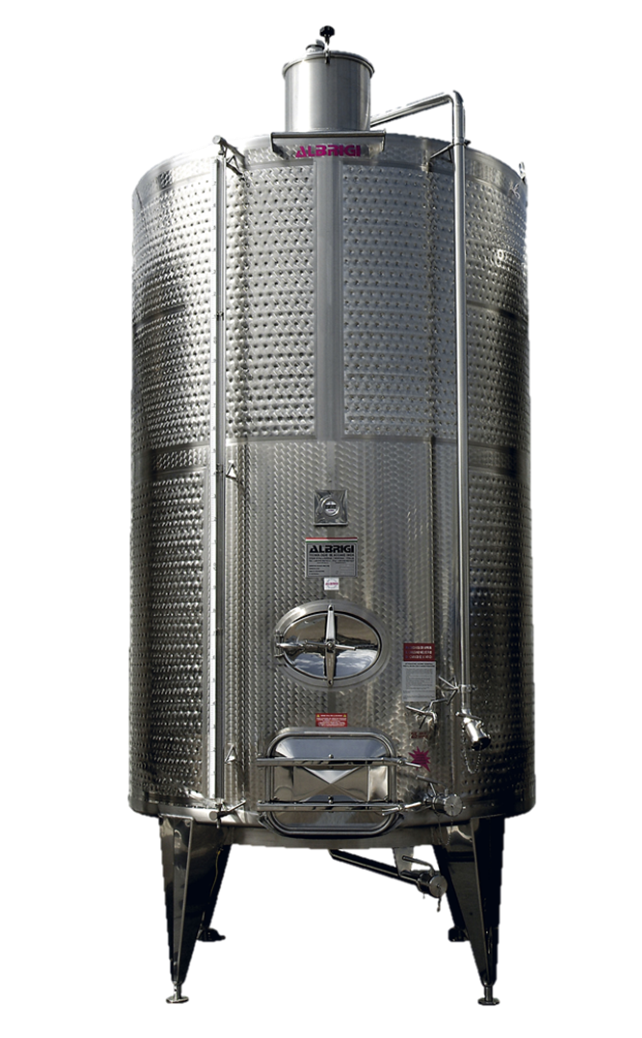
- Wasserdichter Deckel mit Klappenöffnung, weicher und geschützter lebensmittelechter Dichtung.
- Die Kaminränder sind verstärkt und abgerundet, perfekt flach, breit und innen hochglanzpoliert.
- Sehr hoher Kragen zur Aufnahme der Flüssigkeitsausdehnung
- Konischer Boden in einem Stück gedreht. BA hochglanzpoliert mit geschliffenen, laminierten und innen polierten Schweißnähten
- Boden und Decke mit verlängertem Rand, um eine bessere Bodenfestigkeit und einfache Reinigung zu gewährleisten
- Geschlossene Kastenfüße gemäß HCCP-Norm
- Gerollte, geschliffene und hochglanzpolierte Schweißnähte
- Geprägte und abgerundete Ränder
- Alle Zubehörteile sind mit einer geformten Zargenentwicklung montiert, die Schweißnähte sind geschliffen, laminiert und hochglanzpoliert
- Boden in einem Stück gedreht, BA hochglanzpoliert mit geschliffenen und laminierten, innen polierten Schweißnähten
- Die Zargenschweißnähte werden automatisch im WIG-Verfahren unter Argonschutz von beiden Seiten ausgeführt. Im zweiten Durchgang werden die Schweißnähte laminiert, geschliffen und hochglanzpoliert (Anti-Weinstein)
- Innenblech hochglanzpoliert (Anti-Weinstein)
Stärken

STÄRKEN GESCHLOSSENER TANKS
STÄRKEN SCHWIMMDECKELTANKS
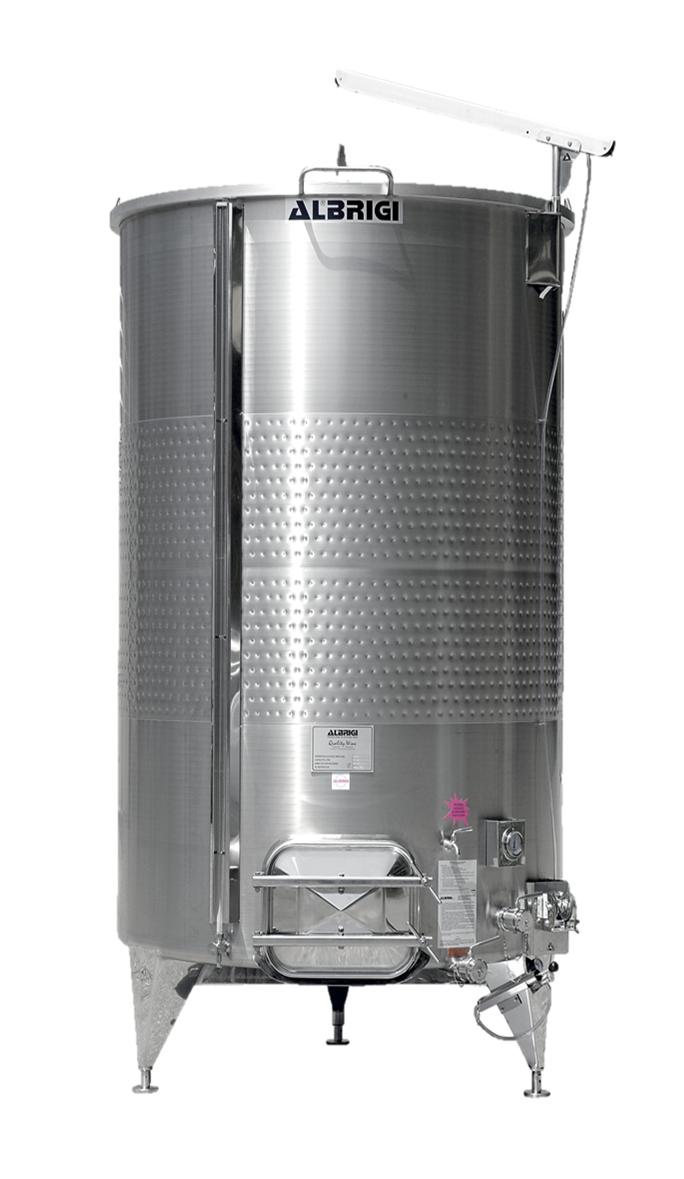
- Füße nach HCCP-Norm
- Stabilisierungsverstärkung
- Zargenschweißnähte automatisch im WIG-Verfahren unter Argonschutz von beiden Seiten ausgeführt. Anschließend werden die Schweißnähte laminiert, geschliffen und hochglanzpoliert
- Boden mit verlängertem Rand für bessere Bodenfestigkeit und einfache Reinigung
- Boden in einem Stück gedreht, hochglanzpoliert, Schweißnähte geschliffen und laminiert, innen poliert
- Option: Verstellbare Füße
- Zubehör mit Zargenentwicklung montiert, Schweißnähte geschliffen, laminiert und hochglanzpoliert
- Verstärkungsring am Boden
- Bei FC zentrale Totalentleerung mit Zentralrohr
- Ventil mit geprägter Anschlussmuffe und geschliffenen, hochglanzpolierten Schweißnähten
- Schwimmdeckel in einem Stück geprägt und nicht geschweißt
- Schwimmdeckel aus Edelstahl, komplett hochglanzpoliert
- Geprägte und abgerundete Ränder
- Innen 0,05
- MIKROM
Stahlsorten
| TYPES D’ACIER | C max | Si max | Mn max | S max | Cr | Ni | Mo | P max | N | Cu | Autres |
|---|---|---|---|---|---|---|---|---|---|---|---|
| XM-28 / S24100 | 0.15 | 1.0 | 11.0/14.0 | 0.030 | 16.5/19.0 | 0.5/2.5 | - | 0.060 | 0.20/0.45 | - | - |
| 304/304L/304LN 1.4301/1.4307 | 0.03 | 1.0 | 2.0 | 0.030 | 18.0/19.5 | 8.0/10.0 | - | 0.045 | <=0.22 | - | - |
| 316/316L - 1.4404 | 0.03 | 1.0 | 2.0 | 0.030 | 16.5/18.5 | 10.0/13.0 | 2.0/2.5 | 0.045 | <=0.11 | - | - |
| 316LN - 1.4429 | 0.03 | 1.0 | 2.0 | 0.015 | 16.5/18.5 | 11.0/14.0 | 2.5/3.0 | 0.045 | 0.12/0.22 | - | - |
| 316LN - 1.4436 | 0.05 | 1.0 | 2.0 | 0.015 | 16.5/18.5 | 10.5/13.0 | 2.5/3.0 | 0.045 | <=0.22 | - | - |
| 1.4571 | 0.08 | 1.0 | 2.0 | 0.030 | 16.5/18.5 | 10.5/13.5 | 2.0/2.5 | 0.045 | - | - | TI:5 X 0.70 |
| 321 - 1.4541 | 0.08 | 1.0 | 2.0 | 0.030 | 17.0/19.0 | 9.0/12.0 | - | 0.045 | - | - | TI:5 X 0.70 |
| 1.4162 | 0.04 | 1.0 | 4.0/6.0 | 0.030 | 21.0/22.0 | 1.35/1.70 | 0.10/0.80 | 0.040 | 0.20/0.25 | 0.10/0.80 | - |
| 1.4362 | 0.03 | 1.0 | 2.0 | 0.015 | 22.0/24.0 | 3.50/5.50 | 0.10/0.60 | 0.035 | 0.05/0.20 | 0.10/0.60 | - |
| 318 - 1.4462 | 0.03 | 1.0 | 2.0 | 0.015 | 21.0/23.0 | 4.5/6.5 | 2.5/3.5 | 0.035 | 0.10/0.22 | - | - |
| 1.4529 | 0.02 | 0.5 | 1.0 | 0.010 | 19.0/21.0 | 24.0/26.0 | 6.0/7.0 | 0.030 | 0.15/0.25 | - | - |
ERDBEBENSICHERHEIT DER TANKS


C = Kohlenstoff
Si = Silizium
Mn = Mangan
P = Phosphor
S = Schwefel
Cr = Chrom
Ni = Nickel
N = Stickstoff
Mo = Molybdän
Ti = Titan
Cu = Kupfer

Innenblech hochglanzpoliert (Anti-Weinstein)

Direkt aus der Raumfahrttechnologie abgeleitet, dient dieser neue Manteltyp als Wärmetauscher aus AISI 304: Er muss fest nur an neuen Tanks angebracht werden, mittig am Boden oder direkt an den Wänden in kreisförmiger oder vertikaler Richtung über den gesamten Zylinderumfang, wahlweise in hoher, mittlerer oder tiefer Position, um die enthaltenen Flüssigkeiten durch die Tankwände selbst zu erwärmen oder zu kühlen.
Der Mantel besteht aus einem Doppelblech, einem inneren und einem äußeren. Das äußere Blech hat eine variable Dicke von 10 bis 15 Zehntel, je nach Temperatur und Druck der Anwendung, und wird direkt auf die flachen Bleche des Zylinders vor dem Tankbau aufgebracht. Das innere Blech ist die Tankwand, die mit der Flüssigkeit in Kontakt kommt. Die beiden Bleche sind in regelmäßigen, gleichmäßigen Abständen abwechselnd mit einer Hochfrequenzschweißung (weiße Punkte) gesteppt und an den Außenkanten mit WIG-Schweißung und kaltem Zusatzdraht verschweißt.
Nach dem Bau des Tanks müssen zwei oder mehr Ein-/Auslassgewinde für die Konditionierungsflüssigkeit (je nach Fachaufteilung) angebracht werden, und der Mantel wird auf einen Druck von 12/18 bar aufgeblasen, wodurch abgerundete Zellen entstehen, in denen ein starker Wirbelstrom erzeugt wird, der eine hohe Austauschleistung bewirkt.
Er ist mit obligatorischen Rezirkulationswegen für die Konditionierungsflüssigkeit ausgestattet, die von unserer technischen Abteilung berechnet und jeweils entsprechend der Funktion, für die der Konditionierungsmantel bestimmt ist, sowie seiner Größe und Länge angepasst werden, um Luftblasen zu vermeiden. Er arbeitet bei einem Druck von 1 bis 6 bar und einer Temperatur von –20°C bis +60°C.
SCHWEISSARTEN


Quality Wine mit Sitz im Wallis unterstützt seit über 30 Jahren Weinbauprofis in der Schweiz mit innovativer kellerwirtschaftlicher Ausrüstung und Lösungen, die auf jeden Keller zugeschnitten sind.
ADRESSE
Route de Martigny 85
1926 Fully
Schweiz

Ausrüstung für die Verarbeitung von Früchten, Getreide und Gemüse
Mehr erfahren
© Quality Wine Sàrl. Realisiert von Netvetic