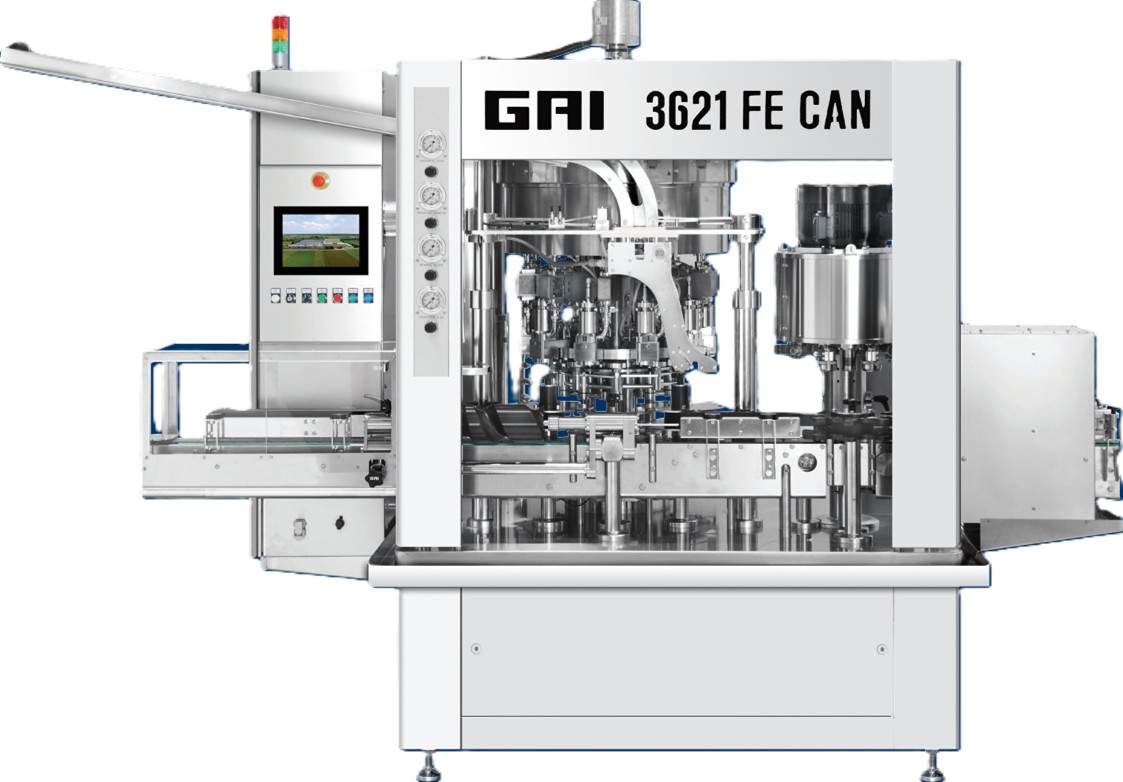
Abfüllung in Dosen Serie CAN

Image module
ABFÜLLUNG MIT ELEKTROPNEUMATISCHEM VOLUMETRISCHEN FÜLLVENTIL

Der volumetrische Füllturm mit elektropneumatischem Füllventil besteht aus folgenden Hauptelementen:

  1. Elektrische Höhenverstellung des Turms
  2. Pneumatischer Hubkolben mit Nockenrücklauf und automatischer Schmierung
  3. Zentralisierte „Blinddosen“ mit manueller Positionierung
  4. Elektropneumatisches volumetrisches Füllventil
  5. Durchflussmesser
  6. Ringförmiger Druckbehälter (max. Druck 4 bar)
  7. Elektropneumatische Ansteuerung des Füllventils
  8. Pneumatikverteiler
  9. Elektrischer Verteiler

Das volumetrische Füllventil verhindert jeglichen Produktrückfluss in den Behälter, wodurch eine mögliche Kontamination sowie die Oxidation des Produkts im Inneren ausgeschlossen werden. Das Füllvolumen ist je nach Gebindegröße über das Bedienfeld ohne manuelle Eingriffe einstellbar. Die Maschine ist mit „Blinddosen“ ausgestattet, um die Füllventile, den Behälter und alle vorhandenen Kreisläufe zu reinigen und zu desinfizieren. Die „Blinddosen“ verfügen über einen zentralisierten Ablaufkollektor, wodurch der Reinigungszyklus optimiert wird. Alle Kreisläufe sind verrohrt, und die Maschine ist für den Anschluss an ein automatisches CIP (Cleaning In Place) bzw. NEP (Nettoyage En Place) vorbereitet. Zudem ist sie mit einer analogen Niveausonde ausgestattet, die für die Regelung des Frequenzumrichters der Zulaufpumpe geeignet ist.

Der Gasdruck in allen Kreisläufen wird automatisch durch die SPS gesteuert. Die Maschine ist mit einer externen Waschung der Füllventile ausgestattet.

HIGHLIGHTS

Das elektropneumatische volumetrische Füllventil ermöglicht eine optimale Dosenabfüllung, minimiert die Oxidation und erleichtert dank der „Blinddosen“ die Sanitation.
Die konstruktiven Highlights sind wie folgt:

1. FLEXIBILITÄT BEIM FÜLLEN
Alle Betriebsparameter wie Vorspülung und Gasspülung in der Dose, Arbeitsdruck (0,5 bis 4 bar), volumetrische Abfüllung und Entgasung sind am Bedienfeld einstellbar und können ohne jeglichen manuellen Eingriff des Bedieners geändert werden.

2. EINSATZ DES DURCHFLUSSMESSERS
Der Durchflussmesser ermöglicht die Anpassung der in die Dose eingebrachten Produktmenge entsprechend ihrem Volumen. Ändert sich das Dosenvolumen, muss lediglich der neue Wert am Touchscreen eingestellt werden.

3. ZENTRALISIERTE „BLINDDOSEN“
Manuelle und gleichzeitige Positionierung aller „Blinddosen“, die stets auf der Maschine vorhanden sind.

4. SICHERHEIT DES REINIGUNGSZYKLUS
Die elektropneumatischen Ventile in Verbindung mit „Blinddosen“ mit Rezirkulationskreislauf ermöglichen klar definierte Sanitationsströme für jeden an den Füllventilen vorhandenen Kreislauf.

5. WIEDERHOLGENAUIGKEIT DES PROZESSES
Der über zeitgesteuerte Phasen verwaltete Füllzyklus gewährleistet eine maximale Wiederholgenauigkeit des Prozesses und ist damit de facto unempfindlich gegenüber Geschwindigkeitsänderungen in der Produktionslinie.
6. DRUCKAUFNEHMER
Der Druckaufnehmer an jedem Füllventil ermöglicht es Ihnen, den Druck jederzeit zu prüfen, den korrekten Ablauf des Füllzyklus zu verifizieren und mögliche Anomalien oder Fehlfunktionen zu erkennen. Die durchgeführten Kontrollen ermöglichen z. B. die Erkennung von: beschädigten Dichtungen am Ventil und am Zentrierkonus, Wirksamkeit der Vorspülung und Gasspülung, defekter Dose usw. Zudem kann die Leistungsfähigkeit jedes Füllventils einzeln überprüft werden.

7. KONSTRUKTION MIT 4 ELEKTROPNEUMATISCHEN VENTILEN
Einsatz von vier elektropneumatischen Ventilen zur getrennten Steuerung der Kreisläufe für:

• VORSPÜLUNG UND GASRÜCKFÜHRUNG

• SPÜLUNG MIT FRISCHGAS

• RÜCKFÜHRUNG DES SPÜLGASES

• ENTGASUNG

8. SPEICHERN UND ABRUFEN DES FORMATS
Der über das Bedienfeld einstellbare Füllzyklus erfordert keinerlei manuelle Eingriffe an den Füllventilen. Durch das Speichern und Abrufen bereits durchgeführter Zyklen wird der Formatwechsel vereinfacht und beschleunigt und die Gleichmäßigkeit der Produktion gewährleistet.

1. ANWESENHEIT DER DOSE

Der am Einlaufstern der Füllmaschine montierte Sensor erkennt die Anwesenheit der Dose und ermöglicht den Betrieb des Füllventils, unter das die Dose positioniert wird. Bei fehlender Dose
bleibt das Füllventil während des Abfüllzyklus deaktiviert.

2. HUB DES KOLBENS UND VORSPÜLUNG

Der Kolben P1 hebt die Dose an, führt sie an die Dichtung GC des Zentrierkonus heran und hält sie dort. Das Ventil V1 (Vorspülung/Gasrückführung) öffnet und lässt Gas vom Verteiler C1 in die Dose strömen. Dadurch kann das saubere Gas, das beim Füllen der vorherigen Dose austritt, wiederverwendet werden, wodurch der Gasverbrauch reduziert wird. Das Gas gelangt von oben aus dem Füllbehälter VR in den Verteiler. Gleichzeitig öffnet das Ventil V3 (Rückführung der
Spülung) und ermöglicht den Austritt des eingespritzten Gases und der in der Dose enthaltenen Luft zum Verteiler C3.

3. SPÜLUNG

Ventil V1 schließt und Ventil V2 (Spülung) öffnet. Über den Verteiler C2 und Ventil V2 gelangt Frischgas aus externer Quelle in die Dose. Ventil V3 bleibt geöffnet, damit das Gas über den Verteiler C3
entweichen kann. Mit diesem zweiten Vorgang werden die vollständige Spülung der Dose und die Entfernung der Restluft durchgeführt. Nach Ablauf der Spülzeit schließt Ventil V3 und die Do-
se erreicht den Fülldruck.

4. FÜLLEN

Der pneumatische Kolben P öffnet den Verschluss OT und das
Produkt strömt in die Dose. Ventil V1 ist geöff-
net, und das in der Dose enthaltene Gas tritt über die
Leitung T aus und gelangt zum Ringverteiler C1.

5. ENDE DES FÜLLVORGANGS

Der Durchflussmesser FX misst kontinuierlich den Produktdurchfluss; sobald der Sollwert entsprechend der in die Dose einzubringenden Menge erreicht ist, sendet er ein Signal an die SPS, die den pneumatischen Kolben P aktiviert und den Verschluss OT schließt. Gleichzeitig schließt auch Ventil V1.

6. ENTGASUNG

Bevor die Dose vom Füllventil abgesenkt wird, muss die Entgasung durchgeführt werden. Ventil V4 öffnet und führt über den Verteiler C3 den Gasdruck der Dose nach außen ab. Am Ende des Vorgangs wird der pneumatische Kolben P1 durch die Wirkung einer Nocke abgesenkt, und die Dose kann zur Verschließmaschine transportiert werden.

REINIGUNGSSCHEMA FÜLLTURM

REINIGUNGSSCHEMA FÜLLVENTIL

DECKELZUFÜHRUNG MIT GASINJEKTION

1 SCHAUMBRECHER

Der beim Füllen entstehende überschüssige Schaum wird
durch einen Gasstrahl entfernt und trägt so auch zur Beseitigung möglicher Oberflächenblasen bei, die eine Oxidation des Produkts verursachen können. Der Druck des Schaumbrecher-Kreislaufs ist über ein unabhängiges Manometer einstellbar und bietet maximale Flexibilität.

2. VERTEILDECKEL MIT GASINJEKTION

Die Deckelzuführung mit Flugsystem erfolgt mithilfe eines Sternrads, das die Dose begleitet, um eine übermäßige Bewegung zu vermeiden, die zu Produkleckagen führen könnte.

Während der Zuführphase verteilt sich ein Gasstrahl mit für den Kanaltyp optimierter Spülung über die Oberfläche der Dose und reduziert die darin enthaltene Sauerstoffmenge erheblich. Alle Gaskreisläufe des Zuführkanals sind jeweils einzeln im Druck einstellbar.

Die Dauer der Gasspülung kann über das Bedienfeld eingestellt werden. Für nicht karbonisierte Produkte kann vor der Deckelzuführung ein Flüssigstickstoff-Dosierer (optional) eingesetzt werden. Unmittelbar nach dem Zuführkanal überprüft eine Deckel-Anwesenheitskontrolle die korrekte Positionierung des Deckels auf der Dose. Die Einfachheit und die Reduzierung der Formatwechselzeiten wurden maximal optimiert.

BÖRDELN

Der Bördelturm ist patentiert und verfügt über ein Formatwechselsystem namens „TRIVOLVER“, das die Verarbeitung von bis zu maximal 3 verschiedenen Deckeltypen ermöglicht, ohne das Equipment zu wechseln, sondern lediglich
durch Drehen des Turms.

Der Deckel-Formatwechsel ist äußerst einfach und schnell. Die sensiblen Einstellungen der Rollen werden im Vorfeld von einem Techniker vorgenommen.
Alle Bördelvorgänge werden mittels robuster mechanischer Nocken ausgeführt, die Präzision und Zuverlässigkeit über die Zeit gewährleisten.

KLAMMERN

Der Bördelvorgang erfolgt in zwei getrennten Phasen, die eine perfekte Dichtheit gewährleisten.

Die Rolle der ersten Operation R1 wird mechanisch gegen den Deckel geführt, der vom Dorn M gehalten wird, und in Rotation versetzt.

  1. Beginn der ersten Operation
  2. Erste Operation teilweise geformt: Der Deckelhaken rollt sich unter den Flansch
  3. Erste Operation abgeschlossen. Die Rolle R1 fährt zurück, und die Rolle der zweiten Operation R2 greift ein, wird gegen die Bördelmaschine gedrückt und versiegelt den Deckel endgültig mit der Dose.
  4. Zweite Operation abgeschlossen.
DIE MODELLE
MODELEFE CAN3621
REMPLISSEUSEn10
AGRAFFEUSEn1+1+1
POIDSKg2950
PUISSANCEKw4.5
PRODUCTIONLt/h1600
VITESSE 0.33Can/h1000-4000
MODELERE CAN80211202116021
REMPLISSEUSEn182432
AGRAFFEUSEn444
POIDSKg620077009700
PUISSANCEKw101214
PRODUCTIONLt/h260040005300
VITESSE 0.33Can/h2000-80003000-120004000-16000