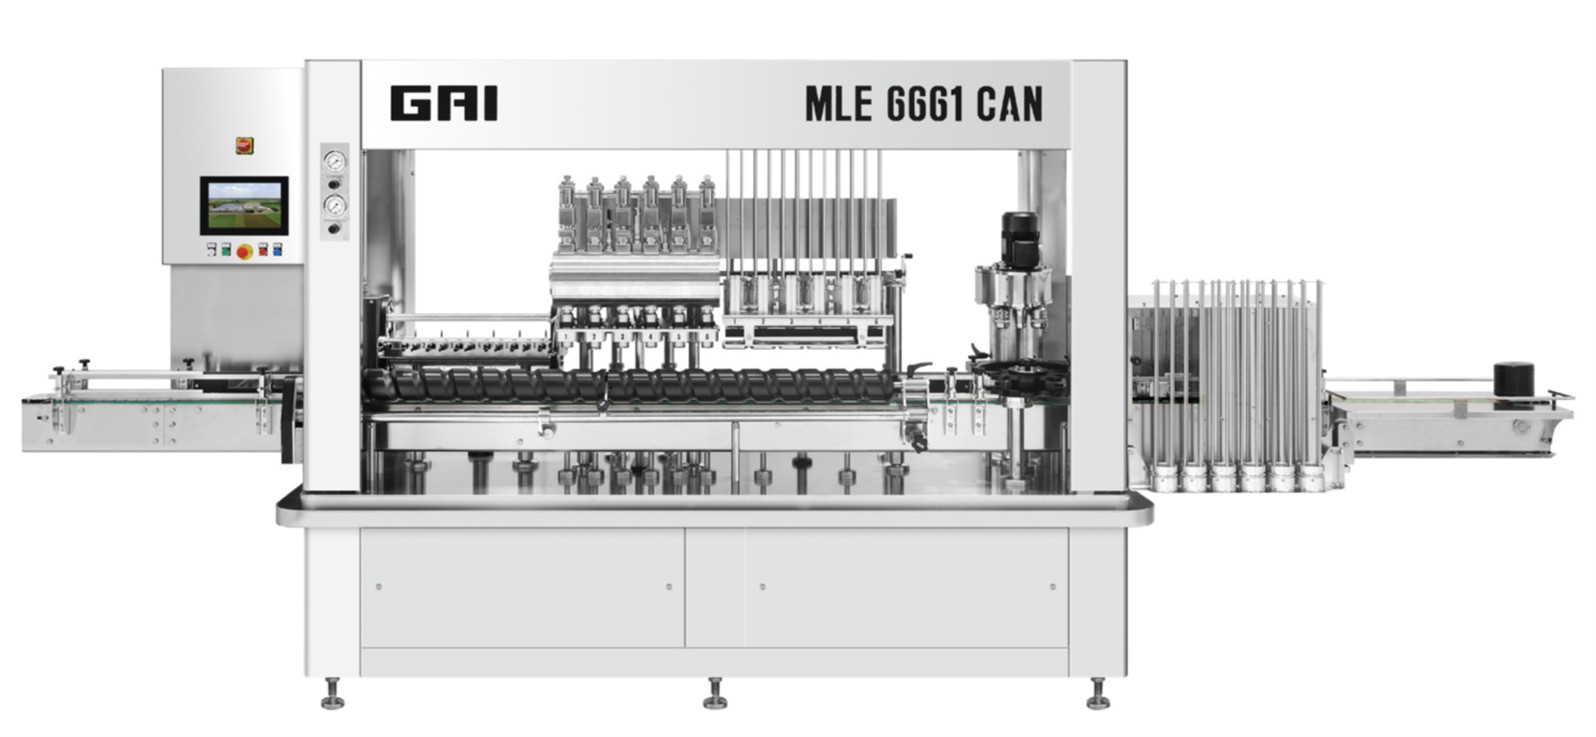
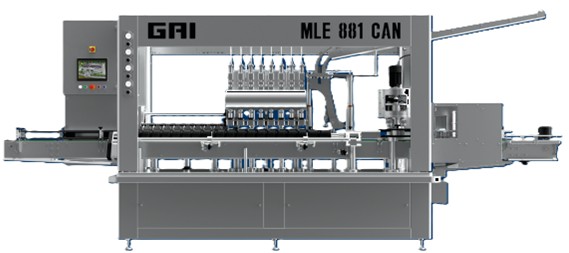
Dosenabfüllung MLE-Serie

Image module
ELEKTROPNEUMATISCHES SPÜLEN UND AUSBLASEN

Die elektropneumatische Spülmaschine ermöglicht es, über das Bedienfeld die Dauer der Wassereinspritzung in die Dose, die Blaszeit und die Drainagezeit einzustellen. Die Dose wird außen am Eingang von einer Zange erfasst, die sich vollständig schließt, ohne sie zu komprimieren, um sie nicht zu beschädigen.

Die Zange gehört zu einem Kettensystem mit Schrittmotor, das die Dose anhebt und auf den Injektor kippt.

Die Düse dringt 15 mm in die Dose ein. Die beiden Einspritzkreisläufe, Wasser und Luft, sind vollständig getrennt, und der Vorgang findet nur bei Anwesenheit der Dose statt. Die Abtropfflüssigkeit wird in einem geschlossenen Kreislauf aufgefangen, ohne die Maschine zu benetzen.

Die Einspritzung steriler Luft reduziert den Wasserrest in der Dose erheblich.

ABFÜLLUNG MIT ELEKTROPNEUMATISCHEM VENTIL

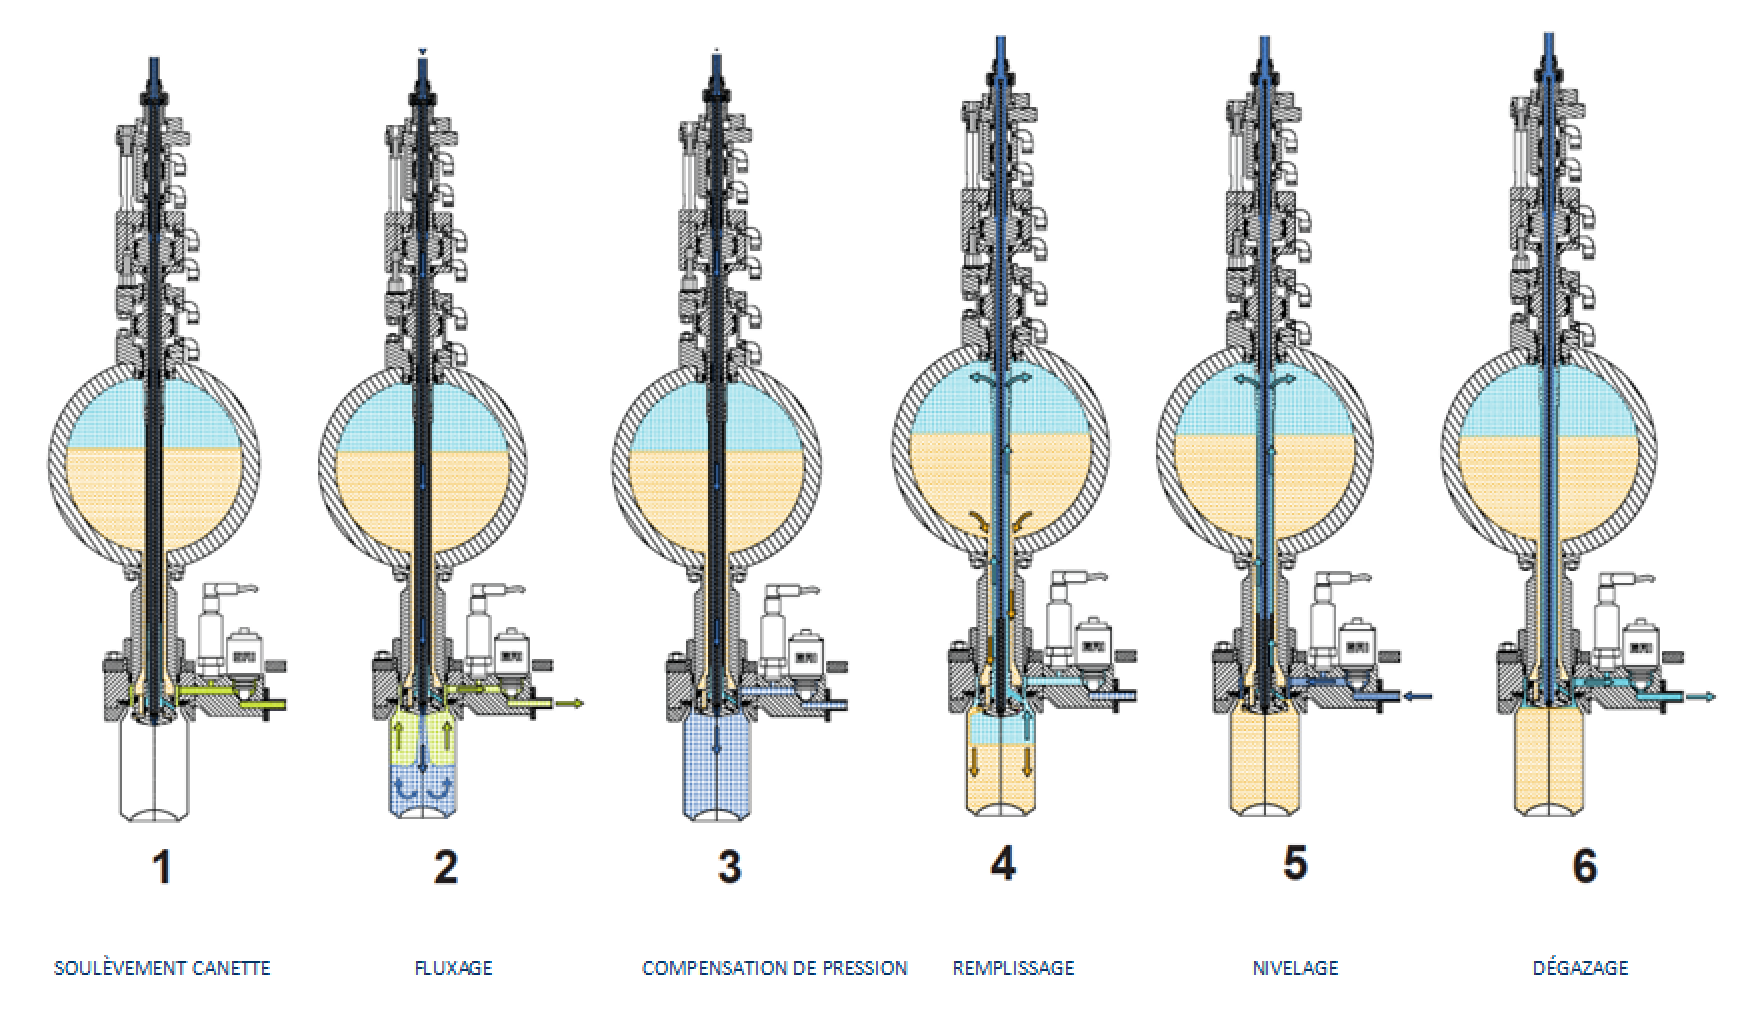
Der Füllturm mit elektropneumatischer Tülle kann mit leichtem oder hohem Druck arbeiten. Der Arbeitsdruck lässt sich einfach über das Bedienfeld von 0 bis 4 bar einstellen.

Diese Möglichkeit erlaubt das ideale Abfüllen von stillen und kohlensäurehaltigen Produkten. Die lineare Bauweise erzeugt einen höheren Wirkungsgrad im Vergleich zur Rotationslösung. GAI hat auch den intermittierenden Betrieb genutzt, um die Kreisläufe zu vereinfachen, ohne Kompromisse bei der Prozessqualität einzugehen.

Der Tank der Füllmaschine wird aus einem dickwandigen Rohr durch Materialabtrag geformt. Anschließend wird er innen spiegelglatt poliert. Dies ermöglicht einen schweißnahtlosen Tank, der hinsichtlich der mechanischen Festigkeit optimiert und perfekt lebensmittelkonform ist.

Dieses reduzierte Tankvolumen (von 9 auf 14 Liter) minimiert den Produktverlust zu Beginn und am Ende der Produktion und erleichtert die Reinigung.

1) FLEXIBLE ABFÜLLUNG
Möglichkeit, bei atmosphärischem Druck, leichtem Druck oder Hochdruck (maximal 4 bar) zu arbeiten, einfach durch Einstellen des Arbeitsdrucks über das Bedienfeld. Dies ermöglicht das geeignete Abfüllen sowohl von stillen als auch von kohlensäurehaltigen Produkten.

2) NIVEAUREGULIERUNG
Automatische und zentrale Niveauregulierung.

3) DOPPELKANALKONSTRUKTION MIT UNTEREM VERSCHLUSS
Der Verschluss des Füllkanals und des Gasrücklaufkanals nahe dem Füllstand in der Flasche ermöglicht einen präzisen Füllstand ohne Nivellierung. Darüber hinaus verbessert er die Entgasungsphase erheblich. Er eliminiert nämlich die Störung, die durch die Entgasung des im Gasrücklaufkanal enthaltenen Produkts verursacht wird. Der Produktionsgewinn bei Schaumweinen ist bemerkenswert.

4) SICHERHEIT DES STERILISATIONSZYKLUS
Die elektropneumatisch angeschlossenen Füllventile, kombiniert mit der Anwesenheit von Blindflaschen mit Entladekreislauf, ermöglichen die Erzeugung klar definierter und effektiverer Sterilisationsströme im Vergleich zu herkömmlichen Füllventilen. All dies verbessert die Sterilisationsqualität und gewährleistet, dass diese für jeden an der Füllmaschine vorhandenen Kreislauf sicher durchgeführt wird.

5) WIEDERHOLBARKEIT DES BETRIEBS
Der durch Zeitphasen gesteuerte Abfüllzyklus garantiert maximale Wiederholbarkeit des Betriebs und macht ihn unempfindlich gegenüber Geschwindigkeitsschwankungen in der Produktionslinie. Darüber hinaus ermöglicht die Zeitsteuerung eine Optimierung der Arbeitsphasen, was zu einer Steigerung der Produktivität führt.
6) DOSENANWESENHEITSKONTROLLE
Die Anwesenheit der Dose wird durch einen Sensor am Eingang jedes Monoblocks erfasst. Nach einer ersten Erkennung erfolgt ein zweites Signal durch den Näherungsschalter am Dosenhebekolben: Die Verarbeitung beider Signale ermöglicht den Start des Abfüllzyklus.

7) DRUCKWANDLER
Der Druckwandler an jedem Füllventil ermöglicht die sofortige Kontrolle des Drucks in der Dose, um die korrekte Funktion des Abfüllzyklus zu überprüfen und eventuelle Anomalien oder Fehlfunktionen zu identifizieren. Darüber hinaus kann die Effizienz jedes Füllventils überprüft werden.

8) FORMATSPEICHERUNG
Der über das Bedienfeld programmierbare Abfüllzyklus erfordert keine manuellen Eingriffe an der Füllmaschine. Durch das Speichern und Abrufen bereits durchgeführter Zyklen wird der Formatwechsel vereinfacht und beschleunigt, was zu einer größeren Produktionsgleichmäßigkeit führt.

Image module

1 WASCHEN

2 WASCHEN DES FÜLLKANALS

3 WASCHEN DES GASRÜCKLAUFKANALS UND DES SPÜLKANALS

4 ENTLEEREN UND ABTROPFEN MIT GASEINSPRITZUNG

DECKELZUFÜHRUNG MIT GASEINSPRITZUNG

1 SCHAUMBRECHER

Überschüssiger Schaum, der sich während des Abfüllens bildet, wird durch einen Gasstrahl entfernt, was auch zur Beseitigung eventueller Oberflächenblasen beiträgt, die zu einer Oxidation des Produkts führen könnten. Der Druck des Schaumbrecherkreislaufs ist mittels eines unabhängigen Manometers für maximale Flexibilität einstellbar.

2. DECKELZUFÜHRUNG MIT GASEINSPRITZUNG

Die Deckelzuführung mit „on-the-fly“-System erfolgt mittels eines Sterns, der die Dose begleitet, um übermäßige Bewegungen zu vermeiden, die zu Produktleckagen führen könnten.
Während der Zuführphase breitet sich ein Gasstrahl mit für den Kanaltyp optimierter Spülung auf der Dosenoberfläche aus und reduziert die darin enthaltene Sauerstoffmenge erheblich. Alle Gaskreisläufe des Zuführkanals sind individuell druckregelbar.

Die Dauer der Gasspülung kann über das Bedienfeld eingestellt werden. Für nicht kohlensäurehaltige Produkte kann vor der Deckelzuführung ein Flüssigstickstoffspender (optional) eingesetzt werden. Unmittelbar nach dem Zuführkanal überprüft eine Deckelanwesenheitskontrolle die korrekte Positionierung des Deckels auf der Dose. Die Einfachheit und die Reduzierung der Formatwechselzeiten wurden maximal optimiert.

VERSCHLIESSEN

Der Verschließturm wird vollständig von GAI entwickelt und gefertigt, wobei Edelstahl umfassend eingesetzt wird. Der Formatwechsel ist einfach und schnell; mittels eines Schnellspannsystems des Arms wird die empfindliche Einstellung der Rollen vermieden. Die Höhe des Turms wird elektrisch eingestellt. Alle
Verschließvorgänge werden mittels robuster mechanischer Nocken durchgeführt, was Präzision und Zuverlässigkeit über die Zeit garantiert.

Am Ende des Verschließvorgangs transportiert der Stern die Dose auf die Wägezelle und dann auf das Förderband.

VERSCHLIESSEN

Der Verschließvorgang erfolgt in zwei unterschiedlichen Phasen, die eine perfekte Dichtheit gewährleisten.

Die Rolle des ersten Arbeitsgangs R1 wird mechanisch an den Deckel herangeführt, der vom Dorn M gehalten und in Rotation versetzt wird.

  1. Beginn des ersten Arbeitsgangs
  2. Erster Arbeitsgang teilweise geformt: Der Deckelhaken wickelt sich unter den Flansch
  3. Erster Arbeitsgang abgeschlossen. Die Rolle R1 entfernt sich und die Rolle des zweiten Arbeitsgangs R2 greift ein, wird gegen die Verschließmaschine gedrückt, um den Deckel endgültig an der Dose zu versiegeln.
  4. Zweiter Arbeitsgang abgeschlossen.
GEWICHTSKONTROLLE UND AUSWURF VON FEHLERHAFTEN DOSEN

Nach dem Verschließen des Deckels bewegt der sich intermittierend bewegende Stern die Dose auf die Wägezelle und anschließend auf das Förderband.

Wenn das Gewicht nicht innerhalb der voreingestellten Werte liegt, wird die Dose, die an einem Auswerfer vorbeiläuft, vom Förderband ausgeworfen und in einem Sammelbehälter abgelegt.

Ein Probengewicht wird der Maschine zur Überprüfung der Wägezellenanzeige mitgeliefert.

WASCHTUNNEL

Außerhalb des Monoblocks befindet sich ein Spültunnel für Dosen, um jeglichen Schaum zu entfernen, der durch die Rotation des Behälters während des Verschließens freigesetzt wird.

Am Ausgang des Tunnels befindet sich ein Luftstoß, um Wassertropfen vom Deckel der Dose zu entfernen.

Dank einer speziellen Auffangrinne wird das Wasser zum Sammelbehälter des Monoblocks geleitet, wodurch ein übermäßiger Abfluss auf den Boden vermieden wird.

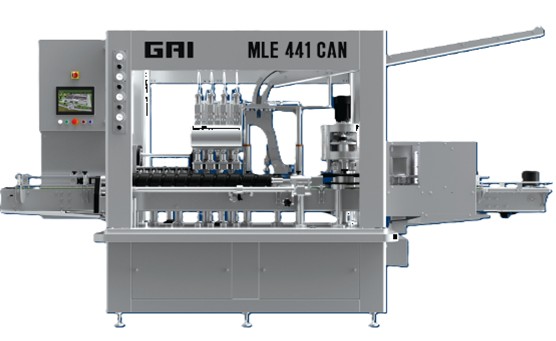
MLE 441 CAN
Image module
MODELEMLE441 CAN
RINCEUSEn4
REMPLISSEUSEn4
AGRAFFEUSEn1
POIDSKg1600
PUISSANCEKw4
PRODUCTIONLt/h450
VITESSE 0.33Can/h1200
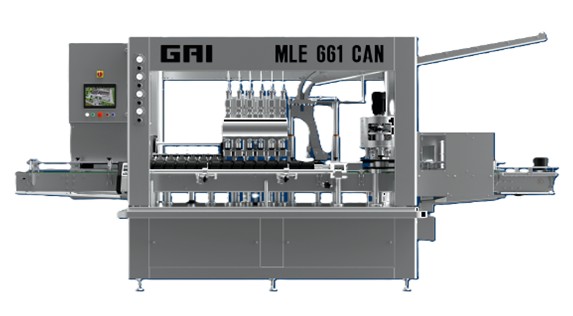
MLE 661 CAN
Image module
MODELEMLE661 CAN
RINCEUSEn6
REMPLISSEUSEn6
AGRAFFEUSEn1
POIDSKg1800
PUISSANCEKw4
PRODUCTIONLt/h600
VITESSE 0.33Can/h1600
MLE 881 CAN
Image module
MODELEMLE881 CAN
RINCEUSEn8
REMPLISSEUSEn8
AGRAFFEUSEn1
POIDSKg2000
PUISSANCEKw4
PRODUCTIONLt/h850
VITESSE 0.33Can/h2000