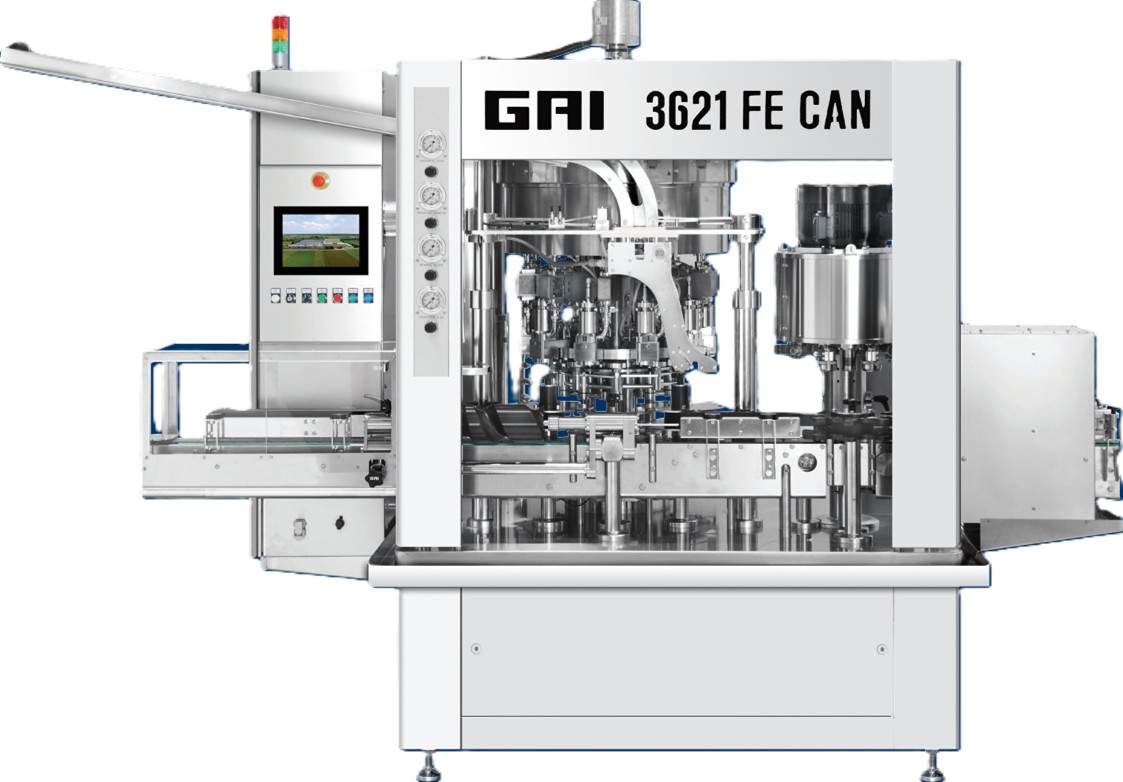
Confezionamento in lattina Serie CAN

Image module
RIEMPIMENTO CON BECCUCCIO VOLUMETRICO ELETTROPNEUMATICO

La torretta di riempimento volumetrico con beccuccio elettropneumatico è composta dai seguenti elementi principali:

  1. Regolazione dell’altezza della torretta elettrica
  2. Pistone di sollevamento pneumatico con ritorno a camma e lubrificazione automatica
  3. “Finte lattine” centralizzate con posizionamento manuale
  4. Beccuccio di riempimento volumetrico elettropneumatico
  5. Flussometro
  6. Serbatoio a pressione anulare (pressione massima 4 bar)
  7. Comando elettropneumatico del beccuccio di riempimento
  8. Collettore pneumatico
  9. Collettore elettrico

Il beccuccio di riempimento volumetrico evita qualsiasi ritorno di prodotto nel serbatoio, escludendo ogni eventuale contaminazione e l’ossidazione del prodotto all’interno. Il volume di riempimento è regolabile dal pannello di comando senza intervento manuale, in base alla capacità del contenitore. La macchina è dotata di “finte lattine” per pulire e disinfettare i beccucci di riempimento, il serbatoio e tutti i circuiti presenti. Le “finte lattine” sono dotate di un collettore di scarico centralizzato, il che ottimizza il ciclo di lavaggio. Tutti i circuiti sono canalizzati e la macchina è predisposta per essere collegata a un CIP (Cleaning In Place) o NEP (Nettoyage En Place) automatico. È inoltre dotata di una sonda di livello analogica adatta a gestire il variatore della pompa di alimentazione.

La pressione del gas in tutti i circuiti è controllata automaticamente dal PLC. La macchina è dotata di un lavaggio esterno dei beccucci di riempimento.

PUNTI DI FORZA

Il beccuccio di riempimento a funzionamento volumetrico elettropneumatico consente un riempimento ottimale delle lattine, riducendo al minimo l’ossidazione e facilitando la sanificazione grazie alla presenza delle “finte lattine”.
I punti di forza della costruzione sono i seguenti:

1. FLESSIBILITÀ DI RIEMPIMENTO
Tutti i parametri di funzionamento, come il prelavaggio e il lavaggio con gas nella lattina, la pressione di lavoro (da 0,5 a 4 bar), il riempimento volumetrico e lo sgasaggio, sono regolabili dal pannello di comando e possono essere modificati senza alcun intervento manuale da parte dell’operatore.

2. UTILIZZO DEL FLUSSOMETRO
La presenza del flussometro permette di regolare la quantità di prodotto introdotta nella lattina in base al suo volume. Se la capacità della lattina cambia, è sufficiente impostare il nuovo valore sul touch screen.

3. “FINTE LATTINE” CENTRALIZZATE
Posizionamento manuale e simultaneo di tutte le “finte lattine”, sempre presenti sulla macchina.

4. SICUREZZA DEL CICLO DI LAVAGGIO
I beccucci elettropneumatici, insieme alla presenza di “finte lattine” con circuito di ricircolo, permettono di creare flussi di sanificazione ben definiti per ogni circuito presente sui beccucci di riempimento.

5. RIPETIBILITÀ DELL’OPERAZIONE
Il ciclo di riempimento, gestito tramite fasi cronometrate, garantisce la massima ripetibilità dell’operazione, rendendolo di fatto insensibile alle variazioni di velocità sulla linea di produzione.
6. TRASDUTTORE DI PRESSIONE
Il trasduttore di pressione su ogni beccuccio di riempimento consente di verificare la pressione in ogni momento e di controllare il corretto svolgimento del ciclo di riempimento, individuando eventuali anomalie o malfunzionamenti. I controlli effettuati permettono ad esempio di rilevare: il danneggiamento delle guarnizioni del beccuccio e del cono di centraggio, l’efficacia del prelavaggio e del lavaggio con gas, lattina difettosa, ecc. È inoltre possibile verificare l’efficacia di ogni singolo beccuccio di riempimento.

7. COSTRUZIONE CON 4 VALVOLE ELETTROPNEUMATICHE
Utilizzo di quattro valvole elettropneumatiche per controllare separatamente i circuiti di:

• PRELAVAGGIO E RITORNO DEL GAS

• LAVAGGIO CON GAS NUOVO

• RITORNO DEL GAS DI LAVAGGIO

• SGASAGGIO

8. REGISTRAZIONE E MEMORIZZAZIONE DEL FORMATO
Il ciclo di riempimento, regolabile tramite il pannello di comando, non richiede alcun intervento manuale sui beccucci di riempimento. Memorizzando e richiamando i cicli già effettuati, l’operazione di cambio formato viene semplificata e velocizzata, garantendo l’uniformità della produzione.

1. PRESENZA DELLA LATTINA

Il sensore montato sulla stella di ingresso della riempitrice rileva la presenza della lattina e abilita il funzionamento del beccuccio di riempimento sotto il quale la lattina verrà posizionata. In assenza della lattina,
il beccuccio di riempimento rimarrà disattivato durante il ciclo di imbottigliamento.

2. SALITA DEL PISTONE E PRELAVAGGIO

Il pistone P1 solleva la lattina, portandola e mantenendola contro la guarnizione GC del cono di centraggio. La valvola V1 (prelavaggio/ritorno gas) si apre e lascia passare il gas dal collettore C1 verso la lattina. Questo permette di riutilizzare il gas pulito proveniente dal riempimento della lattina precedente, riducendo così il consumo di gas. Il gas arriva nel collettore dalla parte superiore del serbatoio di riempimento VR. Allo stesso tempo, la valvola V3 (ritorno di
lavaggio) si apre e permette l’uscita verso il collettore C3 del gas iniettato e dell’aria contenuta nella lattina.

3. LAVAGGIO

La valvola V1 si chiude e la valvola V2 (lavaggio) si apre. Attraverso il collettore C2 e la valvola V2, entra nella lattina un gas nuovo proveniente da una fonte esterna. La valvola V3 resta aperta per permettere al gas di
fuoriuscire attraverso il collettore C3. Con questa seconda operazione si effettuano il lavaggio totale della lattina e l’eliminazione dell’aria residua. Una volta terminato il tempo di lavaggio, la valvola V3 si chiude e la lat-
tina raggiunge la pressione di riempimento.

4. RIEMPIMENTO

Il pistone pneumatico P apre l’otturatore OT e il
prodotto entra nella lattina. La valvola V1 è a-
perta e il gas contenuto nella lattina esce attraverso la
condotta T e arriva all’anello collettore C1.

5. FINE DEL RIEMPIMENTO

Il flussometro FX misura costantemente il passaggio del prodotto e, quando raggiunge il valore impostato corrispondente alla quantità da introdurre nella lattina, invia un segnale al PLC che attiva il pistone pneumatico P e chiude l’otturatore OT. Allo stesso tempo, si chiude anche la valvola V1.

6. SGASAGGIO

Prima di abbassare la lattina dal beccuccio di riempimento, è necessario effettuare l’operazione di sgasaggio. La valvola V4 si apre e, attraverso il collettore C3, scarica la pressione di gas dalla lattina verso l’esterno. Al termine dell’operazione, il pistone pneumatico P1 viene abbassato per effetto di una camma e la lattina può essere convogliata verso l’aggraffatrice.

SCHEMA DI LAVAGGIO TORRETTA RIEMPITRICE

SCHEMA DI LAVAGGIO BECCUCCIO DI RIEMPIMENTO

DISTRIBUZIONE COPERCHI CON INIEZIONE DI GAS

1 ROMPIBOLLE

L’eccesso di schiuma formatosi durante il riempimento viene eliminato
tramite un getto di gas, contribuendo così anche all’eliminazione di eventuali bolle in superficie che potrebbero causare l’ossidazione del prodotto. La pressione del circuito rompibolle è regolabile tramite un manometro indipendente per la massima flessibilità.

2. COPERCHIO DI DISTRIBUZIONE CON INIEZIONE DI GAS

La distribuzione del coperchio con sistema al volo viene effettuata tramite una stella che accompagna la lattina per evitare un movimento eccessivo della stessa, che potrebbe causare rischi di fuoriuscita del prodotto.

Durante la fase di distribuzione, un getto di gas con lavaggio ottimizzato per il tipo di canale si diffonde sulla superficie della lattina e riduce notevolmente la quantità di ossigeno in essa contenuta. Tutti i circuiti gas del canale di distribuzione sono regolabili individualmente in pressione.

La durata del lavaggio con gas può essere regolata tramite il pannello di comando. Per i prodotti non gassati, è possibile inserire un distributore di azoto liquido (opzionale) prima della distribuzione del coperchio. Subito dopo il condotto di distribuzione, un controllo di presenza del coperchio permette di verificare il corretto posizionamento dello stesso sulla lattina. La semplicità e la riduzione dei tempi di cambio formato sono state ottimizzate al massimo.

AGGRAFFATURA

La torretta di aggraffatura è brevettata e dispone di un sistema di cambio formato chiamato “TRIVOLVER” che consente di lavorare fino a un massimo di 3 tipi di coperchio diversi, senza cambiare attrezzatura ma semplicemente
ruotando la torretta.

Il cambio formato del coperchio è estremamente semplice e rapido. Le regolazioni delicate dei rulli vengono effettuate in anticipo da un tecnico.
Tutte le operazioni di aggraffatura vengono eseguite mediante robuste camme meccaniche, garantendo precisione e affidabilità nel tempo.

AGGRAFFATURA

L’operazione di aggraffatura si svolge in due fasi distinte che ne garantiscono la perfetta tenuta.

Il rullo della prima operazione R1 viene portato meccanicamente contro il coperchio, trattenuto dal mandrino M, e messo in rotazione.

  1. Inizio della prima operazione
  2. Prima operazione formata parzialmente: il gancio del coperchio si avvolge sotto la flangia
  3. Prima operazione terminata. Il rullo R1 si allontana e interviene il rullo della seconda operazione R2, spinto contro l’aggraffatrice per sigillare definitivamente il coperchio alla lattina.
  4. Seconda operazione terminata.
I MODELLI
MODELLOFE CAN3621
RIEMPITRICEn10
GABBIETTATRICEn1+1+1
PESOKg2950
POTENZAKw4.5
PRODUZIONELt/h1600
VELOCITÀ 0,33lattine/h1000-4000
MODELLORE CAN80211202116021
RIEMPITRICEn182432
GABBIETTATRICEn444
PESOKg620077009700
POTENZAKw101214
PRODUZIONELt/h260040005300
VELOCITÀ 0,33lattine/h2000-80003000-120004000-16000