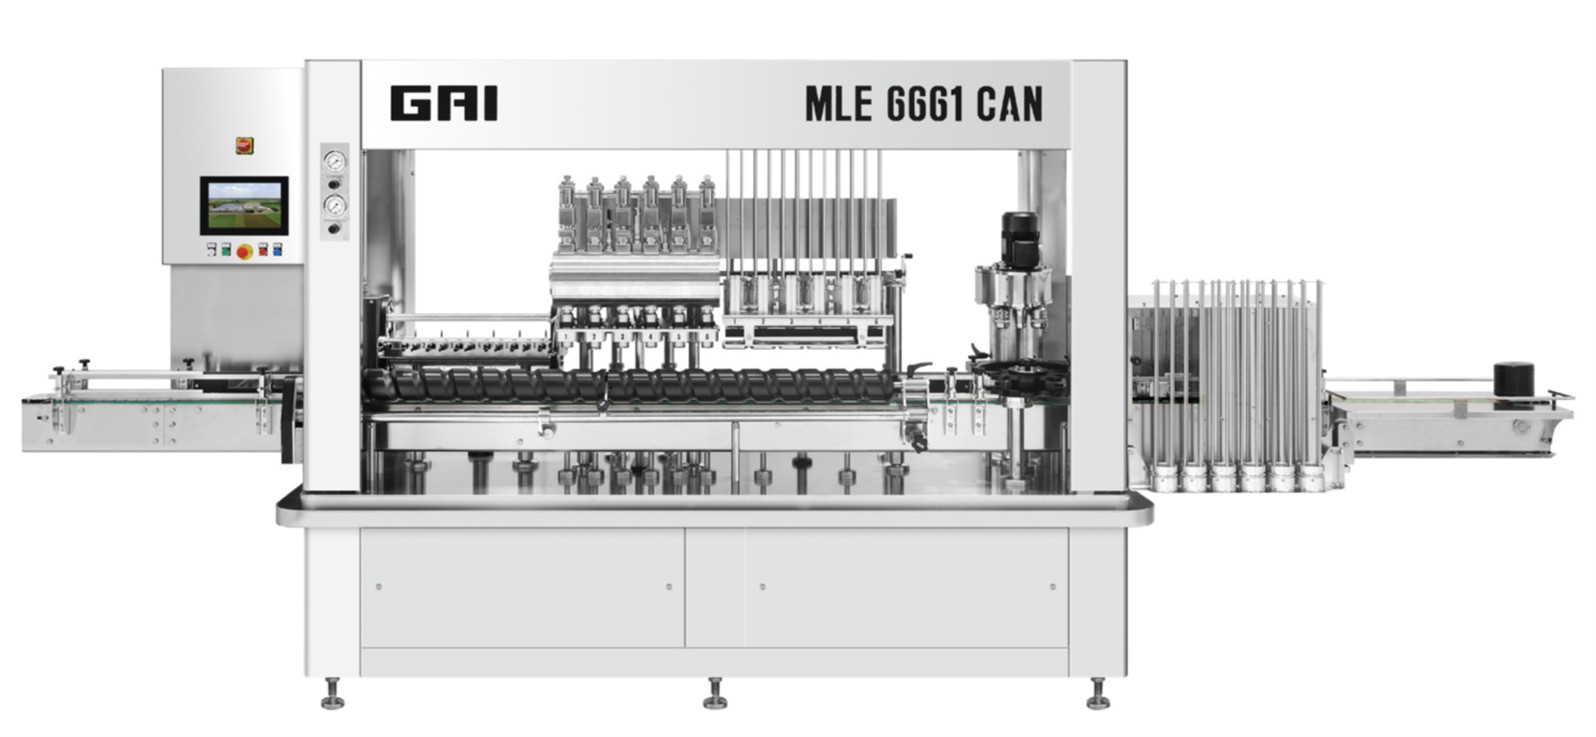
Inscatolamento Serie MLE

Image module
RISCIACQUO E SOFFIAGGIO ELETTROPNEUMATICO

La risciacquatrice elettropneumatica permette di definire tramite il pannello di comando la durata dell’iniezione d’acqua nella lattina, il tempo di soffiaggio e quello di drenaggio. La lattina viene afferrata all’esterno dell’imboccatura da una pinza che si chiude completamente senza comprimerla, per non danneggiarla.

La pinza appartiene a un sistema a catena con motore passo-passo che solleva la lattina e la capovolge sull’iniettore.

L’ugello penetra per 15 mm all’interno della lattina. I due circuiti di iniezione, acqua e aria, sono completamente separati e l’operazione avviene solo in presenza della lattina. Il liquido di sgocciolamento viene recuperato in un circuito chiuso senza bagnare la macchina.

L’iniezione di aria sterile riduce sensibilmente il residuo d’acqua nella lattina.

RIEMPIMENTO CON VALVOLA ELETTROPNEUMATICA

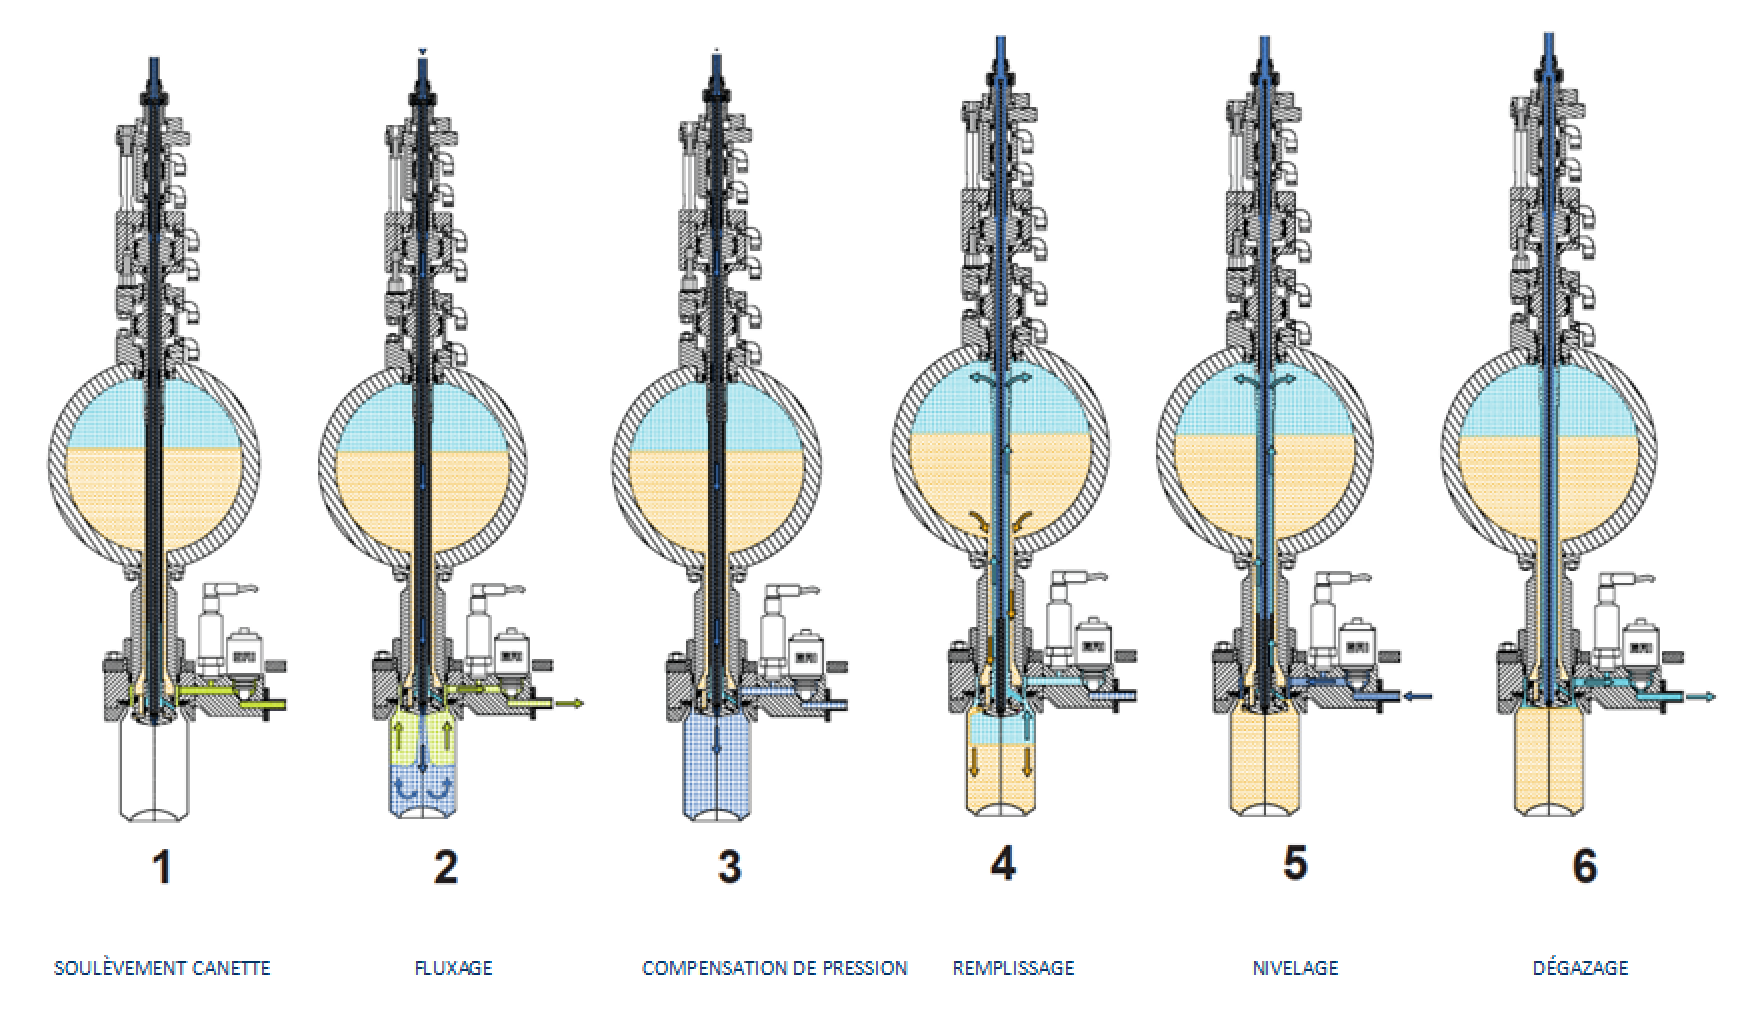
La torretta di riempimento con becco elettropneumatico può lavorare a leggera pressione o ad alta pressione. La pressione di lavoro si regola semplicemente tramite il pannello di controllo e può variare da 0 a 4 bar.

Questa possibilità consente di riempire in modo ideale sia prodotti fermi che frizzanti. La costruzione lineare genera un rendimento superiore rispetto alla soluzione rotativa. GAI ha inoltre utilizzato il funzionamento intermittente, per semplificare i circuiti, senza alcun compromesso sulla qualità del processo.

La vasca della riempitrice è ricavata da un tubo di grande spessore tramite asportazione di metallo. Viene poi lucidata internamente con finitura speculare. Questo permette di ottenere una vasca priva di saldature, ottimizzata dal punto di vista della resistenza meccanica e perfettamente conforme ai requisiti alimentari.

Questo volume ridotto della vasca (da 9 a 14 litri) minimizza la perdita di prodotto a inizio e fine produzione e facilita la pulizia.

1) RIEMPIMENTO FLESSIBILE
Possibilità di lavorare a pressione atmosferica, a leggera pressione o ad alta pressione, massimo 4 bar, semplicemente regolando la pressione di lavoro tramite il pannello di controllo. Questo permette di imbottigliare in modo adeguato sia prodotti fermi che frizzanti.

2) REGOLAZIONE DEL LIVELLO
Regolazione automatica e centralizzata del livello.

3) COSTRUZIONE A DOPPIO CANALE CON CHIUSURA INFERIORE
La chiusura del canale di riempimento e del canale di ritorno gas vicino al livello in bottiglia permette di ottenere un livello preciso e senza livellamento. Inoltre, migliora significativamente la fase di degasaggio. Infatti, elimina la perturbazione causata dal degasaggio del prodotto contenuto nel canale di ritorno gas. Il guadagno di produzione sui vini spumanti è notevole.

4) SICUREZZA DEL CICLO DI STERILIZZAZIONE
I becchi con collegamento elettropneumatico, abbinati alla presenza di finte bottiglie con circuito di scarico, permettono di creare flussi di sterilizzazione ben definiti e più efficaci rispetto ai becchi di riempimento tradizionali. Tutto ciò migliora la qualità della sterilizzazione e garantisce che venga eseguita in sicurezza per ogni circuito presente sulla riempitrice.

5) RIPETIBILITÀ DI FUNZIONAMENTO
Il ciclo di riempimento, gestito per fasi temporali, garantisce la massima ripetibilità di funzionamento, rendendolo insensibile alle variazioni di velocità sulla linea di produzione. Inoltre, la gestione dei tempi permette di ottimizzare le fasi di lavoro, generando un aumento di produttività.

6) CONTROLLO PRESENZA LATTINA
La presenza della lattina viene rilevata da un sensore posizionato all’ingresso di ogni monoblocco. Dopo una prima rilevazione, segue un secondo segnale tramite il sensore di prossimità sul pistone di sollevamento lattine: l’elaborazione dei due segnali consente l’avvio del ciclo di riempimento.

7) TRASDUTTORE DI PRESSIONE
Il trasduttore di pressione su ogni becco permette di controllare istante per istante la pressione nella lattina, per verificare il corretto funzionamento del ciclo di riempimento e identificare eventuali anomalie o funzionamenti scorretti. Inoltre, consente di verificare l’efficienza di ogni becco di riempimento.

8) MEMORIZZAZIONE DEL FORMATO
Il ciclo di riempimento programmabile tramite il pannello di comando non richiede alcun intervento manuale sulla riempitrice. Memorizzando e richiamando i cicli già eseguiti, l’operazione di cambio formato diventa semplificata e accelerata, generando una maggiore uniformità di produzione.

Image module

1 LAVAGGIO

2 LAVAGGIO CANALE DI RIEMPIMENTO

3 LAVAGGIO CANALE DI RITORNO GAS E CANALE DI RISCIACQUO

4 SVUOTAMENTO E DRENAGGIO CON INIEZIONE DI GAS

DISTRIBUZIONE COPERCHI CON INIEZIONE DI GAS

1 ROMPIBOLLE

L’eccesso di schiuma formatosi durante il riempimento viene eliminato tramite un getto di gas, contribuendo così anche all’eliminazione di eventuali bolle in superficie che potrebbero causare l’ossidazione del prodotto. La pressione del circuito rompibolle è regolabile tramite un manometro indipendente per la massima flessibilità.

2. COPERCHIO DI DISTRIBUZIONE CON INIEZIONE DI GAS

La distribuzione del coperchio con sistema al volo viene effettuata tramite una stella che accompagna la lattina per evitare un movimento eccessivo della stessa, che potrebbe comportare rischi di fuoriuscita del prodotto.
Durante la fase di distribuzione, un getto di gas con spazzamento ottimizzato per il tipo di canale si diffonde sulla superficie della lattina e riduce considerevolmente la quantità di ossigeno in essa contenuta. Tutti i circuiti gas del canale di distribuzione sono regolabili in pressione individualmente.

La durata dello spazzamento di gas può essere regolata tramite il pannello di comando. Per i prodotti non gasati, è possibile inserire un distributore di azoto liquido (opzionale) prima della distribuzione del coperchio. Immediatamente dopo il condotto di distribuzione, un controllo di presenza del coperchio permette di verificare il corretto posizionamento di quest’ultimo sulla lattina. La semplicità e la riduzione dei tempi di cambio formato sono state ottimizzate al massimo.

AGGRAFFATURA

La torretta di aggraffatura è progettata e realizzata interamente da GAI, utilizzando l’acciaio inossidabile in modo generalizzato. Il cambio formato è facile e rapido; grazie a un sistema di sgancio rapido del braccio, viene evitata la delicata regolazione dei rulli. L’altezza della torretta è regolata elettricamente. Tutte
le operazioni di aggraffatura vengono eseguite tramite camme meccaniche robuste, garantendo precisione e affidabilità nel tempo.

Al termine dell’operazione di aggraffatura, la stella trasferisce la lattina sulla cella di carico e quindi sul nastro trasportatore.

AGGRAFFATURA

L’operazione di aggraffatura si svolge in due fasi distinte che ne garantiscono la perfetta tenuta.

Il rullo della prima operazione R1 viene portato meccanicamente contro il coperchio, trattenuto dal mandrino M, e messo in rotazione.

  1. Inizio della prima operazione
  2. Prima operazione formata parzialmente: il gancio del coperchio si avvolge sotto la flangia
  3. Prima operazione terminata. Il rullo R1 si allontana e interviene il rullo della seconda operazione R2, spinto contro l’aggraffatrice per sigillare definitivamente il coperchio alla lattina.
  4. Seconda operazione terminata.
CONTROLLO DEL PESO ED ESPULSIONE DELLE LATTINE SCARTATE

Dopo l’aggraffatura del coperchio, la stella, che si muove con movimento intermittente, sposta la lattina sulla cella di carico e successivamente sul nastro trasportatore.

Se il peso non rientra nei valori prestabiliti, la lattina, passando davanti a un espulsore, viene espulsa dal nastro trasportatore e depositata in un contenitore di raccolta.

Un peso campione viene fornito con la macchina per verificare la lettura della cella di carico

TUNNEL DI LAVAGGIO

All’esterno del monoblocco si trova un tunnel di risciacquo delle lattine per eliminare eventuali residui di schiuma rilasciati dalla rotazione del contenitore durante l’aggraffatura.

All’uscita del tunnel è presente un getto d’aria per espellere le gocce d’acqua dal coperchio della lattina.

Grazie a una speciale canalina di recupero, l’acqua viene convogliata verso la vasca di raccolta del monoblocco, evitando così un eccessivo gocciolamento sul pavimento.

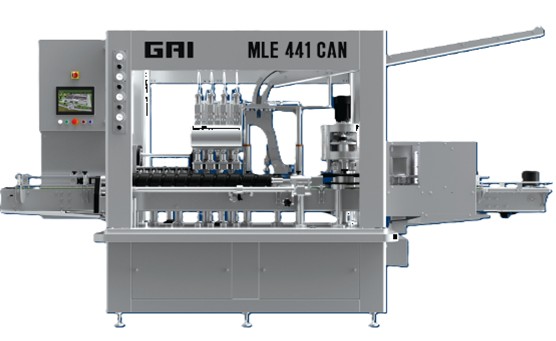
MLE 441 CAN
Image module
MODELLOMLE441 CAN
SCIACQUATRICEn4
RIEMPITRICEn4
GABBIETTATRICEn1
PESOKg1600
POTENZAKw4
PRODUZIONELt/h450
VELOCITÀ 0,33lattine/h1200
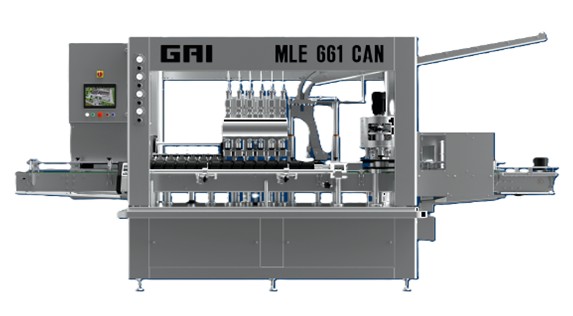
MLE 661 CAN
Image module
MODELLOMLE661 CAN
SCIACQUATRICEn6
RIEMPITRICEn6
GABBIETTATRICEn1
PESOKg1800
POTENZAKw4
PRODUZIONELt/h600
VELOCITÀ 0,33lattine/h1600
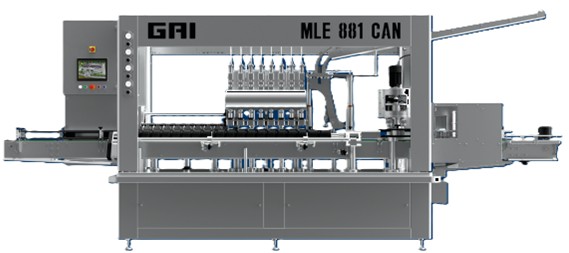
MLE 881 CAN
Image module
MODELLOMLE881 CAN
SCIACQUATRICEn8
RIEMPITRICEn8
GABBIETTATRICEn1
PESOKg2000
POTENZAKw4
PRODUZIONELt/h850
VELOCITÀ 0,33lattine/h2000